ARTICLE / 2026-08-25
西南地区汽车座套定制加工流程与质量控制体系搭建方案
西南汽车内饰定制:从原料筛选到交付的完整链路
在西南地区,尤其是川渝两地,潮湿多雨的气候与频繁的山地驾驶环境,对汽车内饰件提出了远超国标的要求。四川万星拱月科技有限公司在多年的生产实践中发现,一套合格的汽车脚垫与座套,绝非简单的布料剪裁拼接,而是涉及材料科学、人机工程与工艺精度的系统工程。今天,我们从技术角度拆解一套可落地的质量控制体系。
一、定制加工流程中的关键控制节点
我们的生产线将流程拆解为七个工段:3D扫描制版→裁切→缝纫→包覆→装配→全检→包装。其中,最容易被忽视的是第一步。很多作坊采用人工皮尺测量,误差常超过15mm,而我们引入非接触式白光扫描,将座套与汽车脚垫的版型精度控制在±2mm以内。这直接决定了后续包覆工序中,方向盘套与头枕的贴合度能否达到原厂质感。
裁切环节,我们坚持使用数控震动刀而非传统冲压模。虽然单件成本上升约8%,但边缘光洁度提升明显,且能灵活处理头枕、后备箱垫等异形件的小批量订单。缝纫工序则采用德国进口的杜克普异步送料机,针距稳定在每厘米4-5针,配合高韧性涤纶线,确保座椅侧翼在长期侧向受力下不跳线。
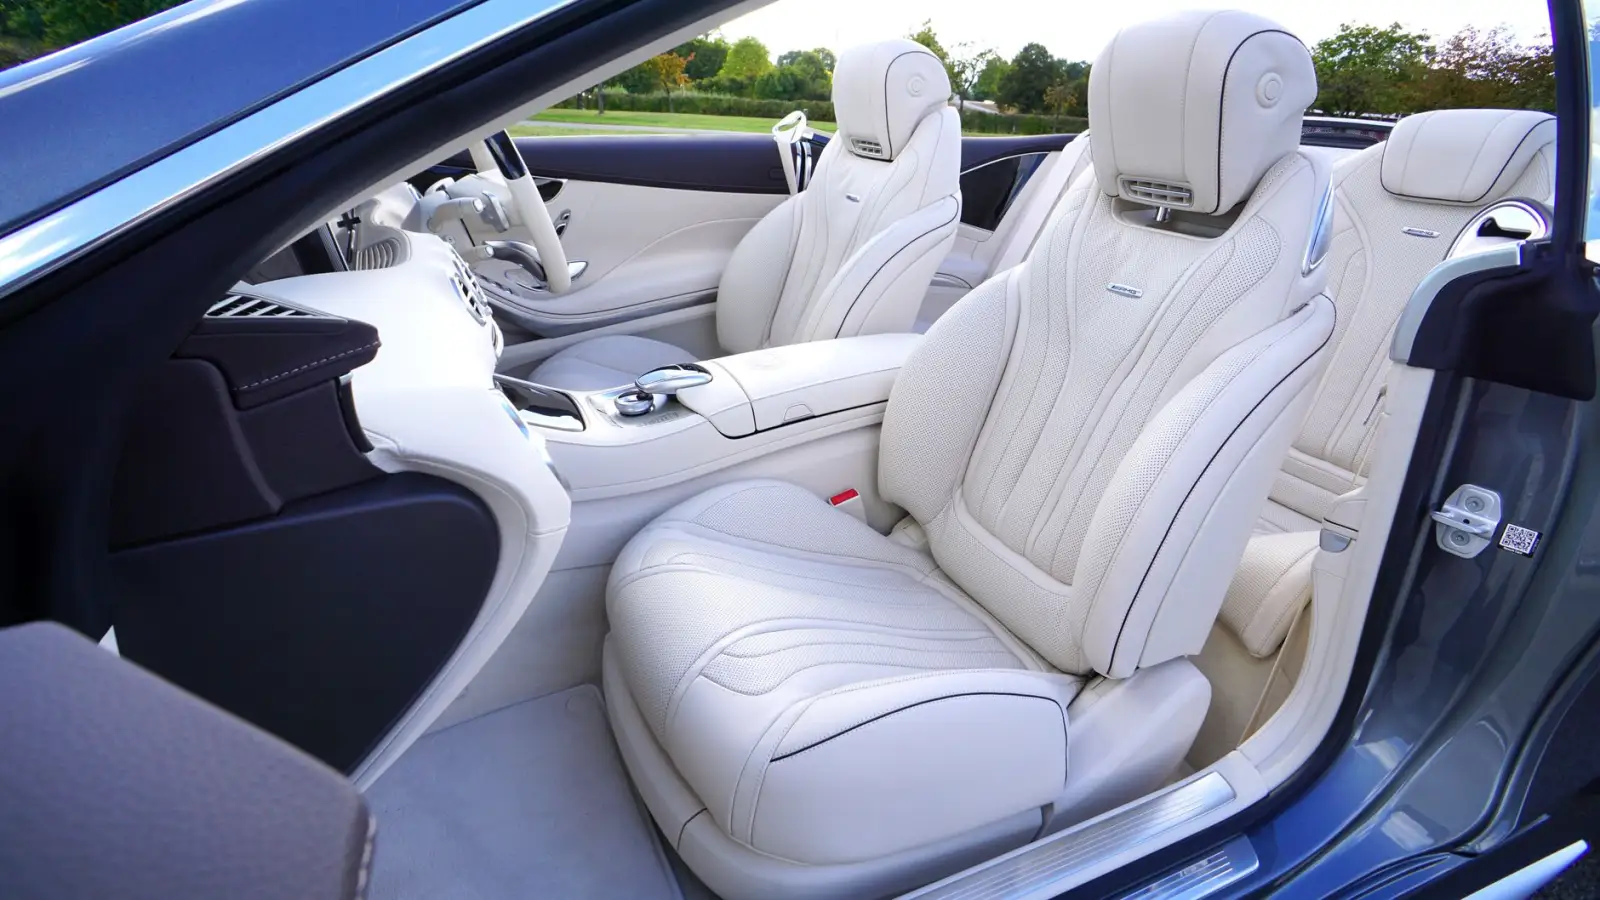
包覆环节是技术壁垒所在。以大众途观L为例,其座套侧气囊弹出区域必须使用弱化缝线,拉力值需控制在18-22N之间。我们为此建立了专项作业指导书,要求每位包覆工人在该区域使用特定型号的缝纫线,并逐件做爆破测试。这一细节,往往是区分专业工厂与路边店的分水岭。
二、质量数据对比:自检体系如何降低客诉
为了量化控制效果,我们统计了2024年下半年的生产数据。在未推行新体系前,汽车脚垫的尺寸偏差客诉率为3.2%,座套的缝纫跳线率为1.8%。在引入“三检制”(首检、巡检、终检)并配套数字化扫码追溯后,上述指标分别降至0.4%和0.2%。
- 首检:每批面料开裁前,核对色牢度与摩擦测试报告,避免批次色差。
- 巡检:每两小时抽检一次缝纫张力,记录于电子看板。
- 终检:针对后备箱垫的防滑底胶附着力、方向盘套的缝线对位度进行100%全检。
这套体系并非一蹴而就。初期我们也遭遇过阻力,比如老师傅认为巡检打断节奏。但通过将质量绩效与计件工资挂钩,并设立“质量红榜”,三个月内员工自检意识显著增强。头枕的填充物饱满度抽检合格率,从87%稳定提升至99.2%。
此外,针对西南地区特有的高湿环境,我们专门增加了防霉抗菌处理工序。所有汽车脚垫与座套在成品入库前,需在恒温恒湿房内进行48小时模拟测试,观察有无霉变迹象。这一项成本占整体制造成本的2.5%,但换来的是经销商退货率下降70%的实绩。
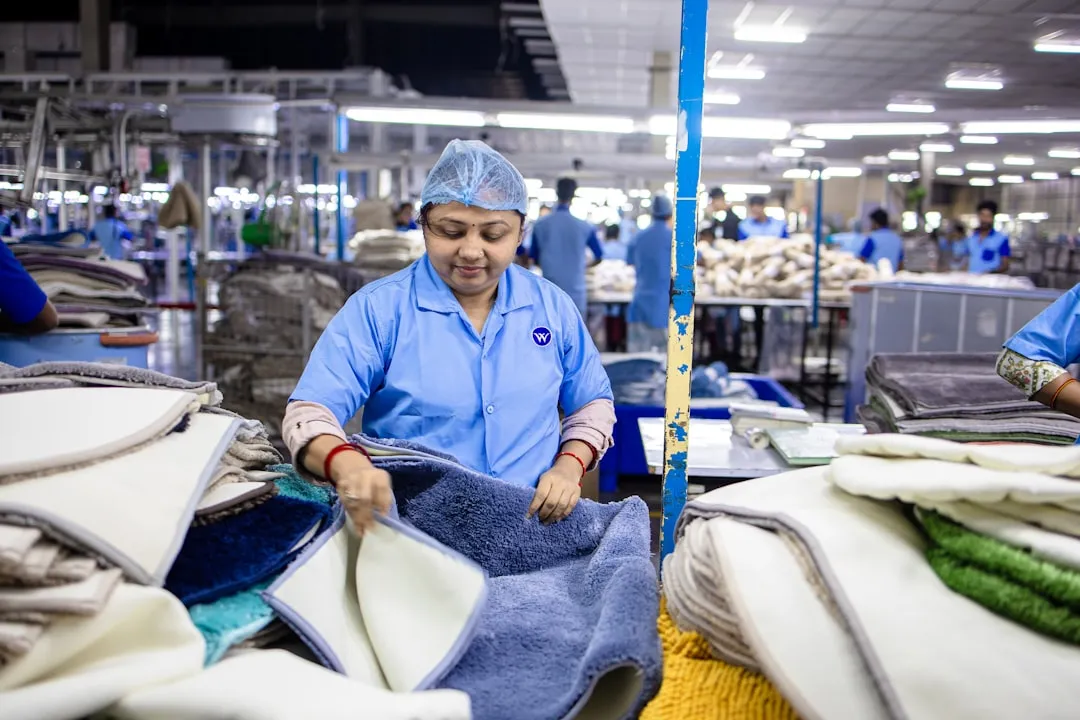
归根结底,定制加工的核心不在于“能做”,而在于“做得稳”。每一道工序的可量化标准,每一次数据的反向追溯,构成了四川万星拱月科技对客户的交付承诺。我们相信,唯有将细节数据化,才能在西南这片汽车后市场的热土上,建立起真正经得起时间考验的品质护城河。